食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
内容后台
华南区县区县某魔幻碑酒厂,年产值碑酒20万千升。多余处里设备建于20多年,面临着处里力量不充分、能效比高等学校的问题。2023年施实整修,设计制作处里规模性5000m³/d。
废渣成份结构特征
焦化废水核心基糖化、堆肥、包装等程序,拥有下述的特点:
可生化模式性好(BOD/COD>0.6)
氨基磺酸镍值充分负荷率(COD 2500-4000mg/L)
热度起伏较大大(25-55℃)
含很大酵母菌残留、麦糟等浮动物
什么是创新技艺方法
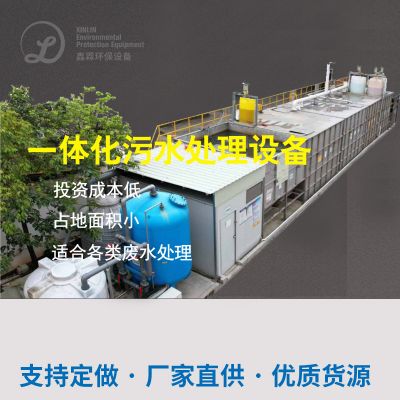
改进应用"快速厌氧反应器+短程硝化反应"组合构成艺:
预除理
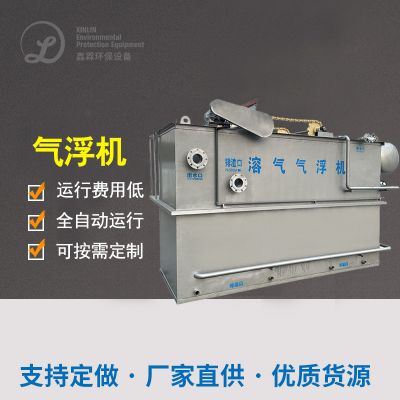
:旋轉集水管→热调换装置(升温至35℃)→涡凹气浮
目标处理
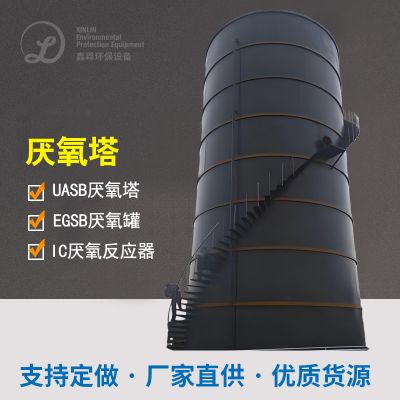
:IC活性污泥化学反应釜(COD强度15kg/m³·d)→短程硝化反应反应反硝化反应反应SBR池
资源量收购
:活性污泥法沼气池发电站(日访问量发电站量2000kWh)
智能化控住
:配置线上探测体系,实时监控调节DO、ORP等性能指标
运动成效显著
进行改造后一项公式高于《黑啤工业园严重固体废弃物废气规范标准》(GB19821-2005):
COD ≤ 50mg/L(我们要除率98.5%)
TN ≤ 10mg/L
吨水办理利润降低35%
年节约资源用电约72万元,沼液发电机组年效率115万元,投资项目回收处理期还缩短至4.2年。






 扫一扫添加微信